
Atsparios sandūrinio suvirinimo mašinos metalų sujungimui
Didelio tikslumo atsparumo suvirinimo sistemos, skirtos kietojo kūno nuolatiniam strypų, laidų, vamzdžių ir metalinių profilių sujungimui.


Kategorijos įvadas
Atsparus sandūrinis suvirinimas yra kietojo kūno terminio-mechaninio sujungimo procesas, naudojamas metaliniams komponentams sujungti nuo galo iki galo be užpildo. Suspausti ruošiniai išlygiuojami veikiant ašinei jėgai, o žemos įtampos, didelės srovės srovė teka per jungiamąją sąsają. Dėl susidariusio kontaktinio pasipriešinimo sukuriama vietinė šiluma, plastifikuojama medžiaga, kol ašinis sukimosi smūgis sukausto jungtį. Šis procesas taikomas nuolatinėms gamybos linijoms, apdorojančioms apskritus strypus, vielos medžiagas, plokščias juostas ir konstrukcinius profilius, kurių tempiamasis stipris turi atitikti netauriųjų metalų. Įrangos parinkimas tiesiogiai priklauso nuo ruošinio skerspjūvio ploto, medžiagos elektrinio ir šilumos laidumo bei reikalingos išstūmimo jėgos.
Kaip veikia atsparus sandūrinis suvirinimas
Suvirinimo ciklas priklauso nuo suderinto elektros energijos tiekimo ir mechaninės jėgos taikymo:
Priveržimas ir išlyginimas:
Ruošinio galai yra patikimai sugriebti vario lydinio elektroduose, sulygiuojant sąsają ir neleidžiant šoniniam poslinkiui veikiant apkrovai.
Dabartinis nutraukimas ir laikymas:
Srovė išsijungia, kol suspaudimas ir kalimo slėgis palaikomas, kad stabilizuotų grūdelių struktūrą aušinant prieš išleidžiant.
Dabartinė koncentracija:
Per besiribojančius paviršius teka elektros srovė. Kadangi sąsajos kontakto varža yra žymiai didesnė nei birių metalų, šiluminė energija koncentruojasi tiksliai ties jungties riba, greitai pakeldama sąsajos temperatūrą.
Nuliūdimas ir kalimas:
Kai medžiaga pasiekia kalimo plastiko diapazoną, ašinis slėgis sujungia galus. Šis mechaninis poslinkis pašalina išsilydžiusius oksidus, priemaišas ir medžiagos perteklių, sudarydamas rafinuotą metalurginį ryšį.
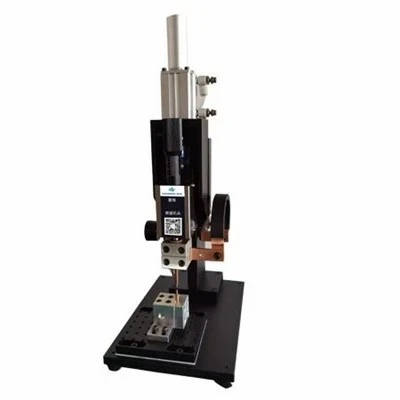
Kintamosios srovės atsparumo sandūriniai suvirintojai:Maitinamas standartiniais kintamos srovės transformatoriais, skirtas standartiniam anglinio plieno vielos ir strypų sujungimui su stabilia energija.
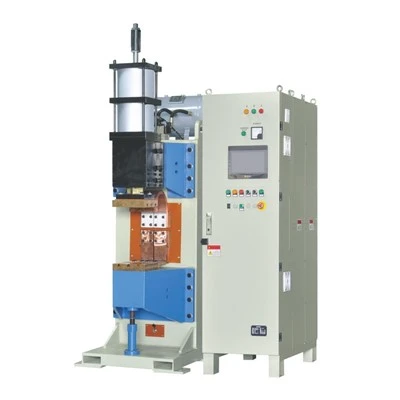
Vidutinio dažnio keitikliai (MFDC) užpakaliniai suvirintuvai:Naudokite aukšto dažnio keitiklio reguliavimą, kad užtikrintumėte tikslų energijos valdymą, trumpesnius suvirinimo ciklus ir subalansuotas trifazes elektros apkrovas, tinkamas aliuminiui, vario lydiniams ir legiruotajam plienui.
Pneumatiniai suspaudimo suvirintuvai:Naudokite pneumatinius cilindrus, kad būtų galima greitai, pakartotinai sugriebti ruošinį ir užtikrinti stabilią suspaudimo jėgą per aukšto dažnio gamybos pamainas.
Servo valdomi užpakaliniai suvirintojai:Integruokite didelio tikslumo servovariklius ir linijinius koduotuvus, kad valdytumėte poslinkį, greitį ir nukrypimo atstumą su griežtu matmenų pakartojamumu.
Didelės apkrovos strypų ir profilių suvirintojai:Pagaminta iš standžių lietinių rėmų ir hidraulinių suspaudimo mechanizmų, kad būtų galima apdoroti didelius konstrukcinių plieninių strypų ir sunkiųjų pramoninių profilių skerspjūvio plotus.
Programos
Vielos ir strypo piešimo linijos:
Nepertraukiamas ritės sujungimas plieno, vario ir žalvario vielos apdirbimui.
01
Automobilių komponentai:
Žiedinių ruošinių, vamzdinių konstrukcijų mazgų ir vairo mechanizmo komponentų kietasis sujungimas.
02
Įrankio gamyba:
Greitaeigių plieninių pjovimo galvučių sujungimas su anglinio plieno kotais gręžtuvams, sraigtams ir ištisiniams juostiniams pjūklams.
03
Techninė įranga ir pramoniniai lankai:
Gaminame uždaro ciklo metalinius žiedus, rankenas ir konstrukcinius vielos rėmus.
04
Pagrindiniai pasirinkimo veiksniai
Skerspjūvio plotas:
Matuojama kvadratiniais milimetrais ($mm^2$), nustatant reikiamą transformatoriaus kVA vardinę vertę ir antrinę išėjimo srovę.
01
Medžiagos savybės:
Elektros laidumas, šiluminė varža ir plastinių deformacijų diapazonas lemia energijos įvesties greitį ir reikalingus kalimo jėgos profilius.
02
Galinio veido būklė:
Plokštumas, kvadratiškumas ir paviršiaus švarumas prieš užveržimą turi įtakos kontaktinio pasipriešinimo vienodumui.
03
Suspaudimo ir nusileidimo jėga:
Mechaninės jėgos pajėgumai, reikalingi norint saugiai užfiksuoti ruošinį ir užtikrinti pakankamą kalimo slėgį be slydimo.
04
Sąnarių vientisumo reikalavimai:
Tikslinis tempiamasis stipris, nuovargio ribos ir pašalinimo po suvirinimo leistinos nuokrypos.
05
Elektrodų žandikauliai:Pagal užsakymą pagaminti vario lydinio žandikaulių profiliai, pritaikyti prie konkrečių strypų skersmenų, vamzdžių dydžių ir geometrinių pjūvių.
Tvirtinimo mechanizmai:Pneumatinės, hidraulinės arba perjungimo konfigūracijos, sukurtos tam tikroms sukibimo apkrovoms.
Poslinkio valdymas:Integruoti linijiniai koduotuvai ir skaitmeniniai monitoriai, skirti tiksliam nukrypimo nuo smūgio matavimui realiuoju laiku.
Medžiagų tvarkymo integracija:Rankiniai slydimo įrenginiai, pneumatiniai išlygiavimo kreiptuvai arba automatinės pakrovimo sąsajos.
Blykstės pašalinimo sistemos:Integruoti pjovimo peiliai, prapjovimo įrankiai arba šlifavimo priedai, skirti pašalinti išorines suvirinimo siūles iš karto po sugadinimo ciklo.
DUK

Aptarkite metalo sandūrinio suvirinimo reikalavimus
Pateikite ruošinio brėžinius, medžiagų specifikacijas, nuotraukų pavyzdžius, tikslinius gamybos pajėgumus ir mechaninio veikimo reikalavimus, kad gautumėte išsamią techninę konfigūraciją.
[ Prašyti techninio pasiūlymo ]
Mes esame viena iš labiausiai patyrusių atsparumo užpakalinio suvirinimo mašinų gamintojų ir tiekėjų Kinijoje. Su profesionalia gamybos komanda siūlome platų aukščiausios kokybės gaminių asortimentą. Nedvejodami įsigykite pritaikytus atsparumo užpakalinio suvirinimo aparatus už konkurencingą kainą iš mūsų gamyklos.